


Коды ЧПУ: из чего состоит управляющая программа
Коды ЧПУ — это язык, на котором станку объясняют, что делать: куда переместить инструмент, с какой скоростью, включить ли шпиндель и охлаждение. Управляющая программа состоит из строк-кадров, а каждый кадр — из команд, обозначенных буквой и числом.
Знать их наизусть мебельщику не нужно: программу генерирует постпроцессор. А вот читать — полезно, потому что именно в них видно, что станок собирается сделать на самом деле.
G и M: два вида команд
G — подготовительные функции. Отвечают за движение и режимы: как перемещаться, в какой системе координат, в каких единицах.
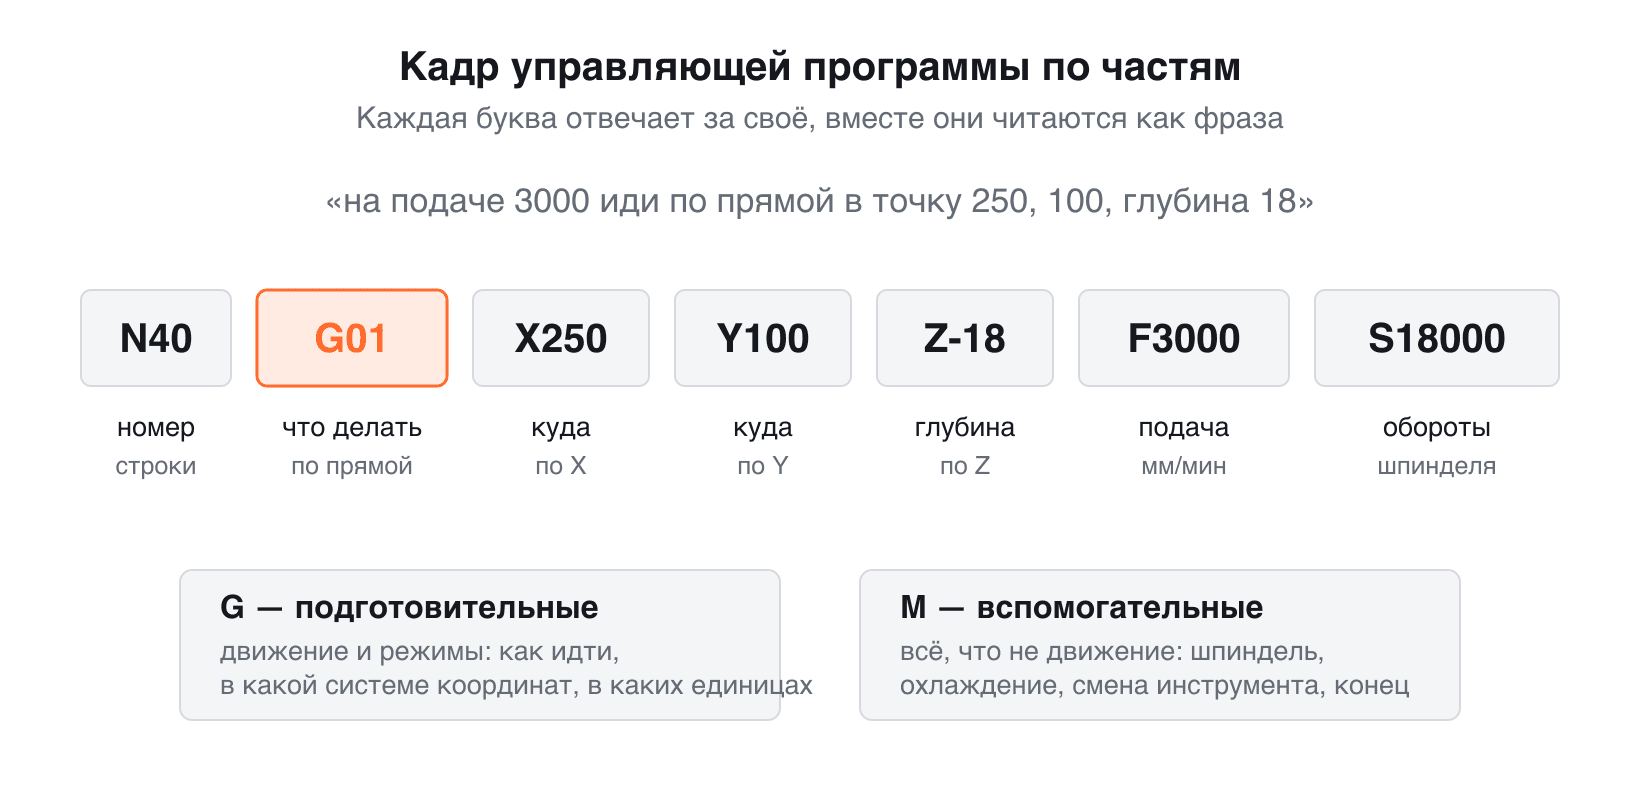
M — вспомогательные. Отвечают за всё, что не движение: шпиндель, охлаждение, смена инструмента, конец программы.
Кроме них в кадре встречаются адреса: X, Y, Z — координаты, F — подача, S — обороты шпинделя, T — номер инструмента.
Команды, которые встречаются чаще всего
| Код | Что делает |
|---|---|
| G00 | Быстрое перемещение, «холостой ход»: инструмент едет по воздуху |
| G01 | Линейная интерполяция: прямое движение с рабочей подачей, то есть резание |
| G02 / G03 | Дуга по часовой стрелке и против |
| G17 / G18 / G19 | Выбор плоскости обработки: XY, XZ, YZ |
| G20 / G21 | Дюймы или миллиметры. Перепутанные единицы — классическая авария |
| G40 / G41 / G42 | Отмена коррекции на радиус инструмента, коррекция слева и справа от контура |
| G43 | Коррекция на длину инструмента |
| G54–G59 | Рабочие системы координат: откуда станок считает ноль детали |
| G90 / G91 | Абсолютные координаты или относительные |
| M03 / M04 / M05 | Шпиндель по часовой, против, стоп |
| M06 | Смена инструмента |
| M08 / M09 | Подача охлаждения и её выключение |
| M30 | Конец программы с возвратом в начало |
Строка вида G01 X250 Y100 F3000 читается так: «двигайся по прямой в точку с координатами 250 и 100 с подачей 3000 мм в минуту».
Большинство команд модальные: заданные один раз, они действуют, пока их не отменят. Написали G01 — и все следующие кадры с координатами будут рабочими перемещениями, даже если код в них не повторяется. Отсюда классическая ошибка чтения: строка без G не значит «ничего не происходит».
Коррекция на радиус (G41/G42) заслуживает отдельного внимания: без неё контур получится смещённым на радиус фрезы. В мебельных CAM её обычно считает сама программа, и в готовом файле вы увидите уже пересчитанную траекторию — но если файл пришёл со стороны, проверять надо именно это.
Почему в мебели их не пишут руками
В машиностроении программу иногда набирают вручную — деталей мало, геометрия простая. В мебельном производстве так не делают, и причина арифметическая: в одном шкафу десятки деталей, у каждой присадка, пазы и фрезеровка, и каждая строка — потенциальная ошибка, помноженная на партию.
Поэтому путь другой: проект → CAM → постпроцессор → станок. Конструктор задаёт изделие, программа сама раскладывает детали и считает траектории, а постпроцессор переводит их в коды под конкретную стойку. Один и тот же проект для двух станков даёт две разные программы — и это главная причина, по которой чужой файл обычно не подходит.
Что всё-таки стоит уметь
Открыть программу и понять, что в ней происходит: какой инструмент вызывается, на какую глубину идёт погружение, где холостые ходы, а где резание. Этого хватает, чтобы поймать очевидное — не ту толщину плиты, забытую смену инструмента, отрицательный Z там, где его быть не должно.
Как это устроено на стороне проекта, разобрано в статье про работу с Базис-ЧПУ, а какие файлы вообще нужны станку — в разборе моделей для ЧПУ. Общая картина раздела — обзор станков с ЧПУ.
Читать программу полезно, писать её руками — нет. Тому, как получается задание для станка из проекта, посвящён модуль ЧПУ курса «Базис Мебельщик».